PP 挤压造粒机原料检测项目范围
主要包括对原料的外观检测,如颗粒形状、颜色是否均匀等;物理性能检测,像熔融指数、密度等;化学性能检测,例如分子量分布、添加剂含量等方面。这些项目的检测能全面评估 PP 挤压造粒机原料的质量,为后续的生产加工提供可靠依据。
通过对这些项目的检测,可以及时发现原料中可能存在的质量问题,如杂质、性能偏差等,以便采取相应的措施进行调整和改进,确保生产出的产品质量稳定。
同时,不同的生产厂家和客户对原料的质量要求可能会有所差异,因此在检测项目范围上也需要根据具体情况进行适当的调整和扩展,以满足不同的需求。
PP 挤压造粒机原料检测所需样品
用于常规质量控制的样品应从生产批次中随机抽取,确保样品具有代表性。例如,对于批量生产的 PP 原料,可在不同位置、不同时间抽取若干份样品,每份样品的重量应足够进行各项检测。
如果是用于新产品研发或特定性能研究的检测,样品的选取可能需要更具针对性。比如,针对某一特定的加工工艺或性能要求,专门采集符合该条件的 PP 原料样品进行检测,以获取更准确的检测结果。
对于可能存在质量问题的原料进行检测时,应尽可能多地采集样品,包括疑似有问题的部位和正常部位的样品,以便全面分析和判断问题的根源。
在样品采集过程中,要注意避免样品受到污染,应使用干净的采样工具和容器,确保样品的原始状态不受影响,从而保证检测结果的准确性。
PP 挤压造粒机原料检测所需仪器
光学显微镜、熔融指数测试仪、密度计、凝胶渗透色谱仪。
PP 挤压造粒机原料检测操作方法
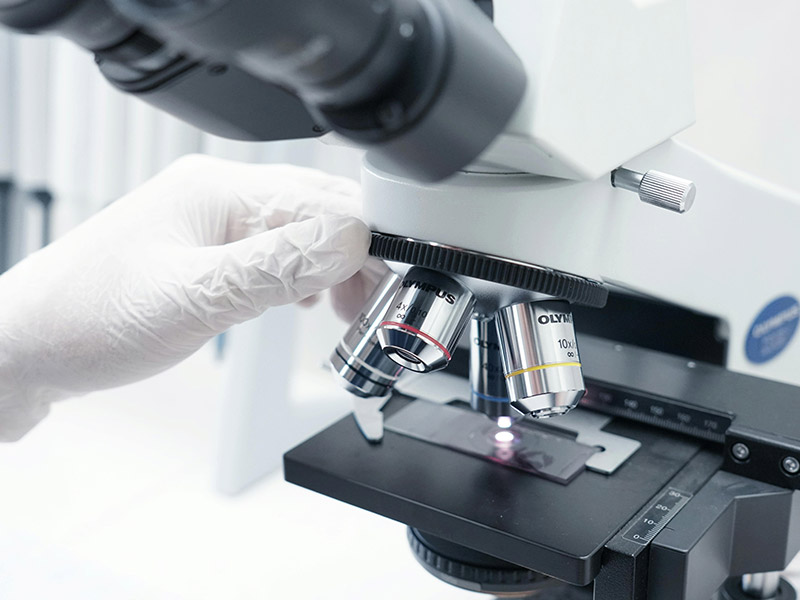
使用光学显微镜观察原料颗粒的微观结构,包括形状、大小、分布等特征,通过与标准图谱或以往检测结果对比,判断颗粒的形态是否正常。
操作熔融指数测试仪时,按照仪器操作规范,将适量的 PP 原料放入仪器中,在特定的温度和压力条件下,测量原料在一定时间内通过特定孔径的质量,从而得出熔融指数。
利用密度计测量 PP 原料的密度,将样品置于密度计中,根据仪器的操作步骤读取密度值,该值可反映原料的密实程度和质量特性。
对于凝胶渗透色谱仪的操作,先将样品溶解在合适的溶剂中,然后通过色谱柱分离不同分子量的组分,根据检测器的信号记录分子量分布情况,以此来评估原料的化学结构和性能。
PP 挤压造粒机原料检测操作步骤
首先,准备好所需的检测仪器和设备,并对其进行校准和调试,确保仪器处于正常工作状态。
然后,按照样品采集的要求,从生产批次中抽取适量的样品,并对样品进行编号和标记,以便后续的检测和数据记录。
接下来,依次进行各项检测操作。先使用光学显微镜观察样品的微观结构,记录观察结果;接着操作熔融指数测试仪进行熔融指数的测试,严格按照仪器操作流程进行;再使用密度计测量样品的密度,确保测量的准确性;最后利用凝胶渗透色谱仪分析样品的分子量分布。
在检测过程中,要严格按照操作规程进行操作,注意安全事项,如避免高温烫伤、防止仪器损坏等。同时,要及时记录检测数据和结果,确保数据的完整性和准确性。
PP 挤压造粒机原料检测标准依据
GB/T 12670-2008《聚丙烯树脂》,该标准规定了聚丙烯树脂的分类、要求、试验方法、检验规则及标志、包装、运输和贮存等内容,为 PP 原料的检测提供了基本的标准依据。
GB/T 3682.1-2018《热塑性塑料熔体质量流动速率和熔体体积流动速率的测定第 1 部分:标准方法》,此标准用于测定 PP 原料的熔融指数,是评估其加工性能的重要指标之一。
GB/T 1033.1-2008《塑料密度和相对密度试验方法第 1 部分:浸渍法、液体比重瓶法和滴定法》,为测定 PP 原料的密度提供了标准方法,密度是评估原料质量的重要参数之一。
GB/T 24122-2009《塑料 多分散性指数的测定 凝胶渗透色谱法》,该标准用于测定 PP 原料的分子量分布,对于评估原料的性能和加工性能具有重要意义。
PP 挤压造粒机原料检测服务周期
一般情况下,常规的 PP 挤压造粒机原料检测服务周期为 5 - 7 个工作日。具体周期可能会因检测项目的复杂程度、样品数量等因素而有所波动。
PP 挤压造粒机原料检测报告用途
在竞标过程中,检测报告可作为证明原料质量符合要求的重要依据,增加竞标成功的几率。
对于销售环节,检测报告能让客户了解原料的质量状况,增强客户对产品的信任度,促进销售。
在新品研发阶段,检测报告有助于研发人员了解原料的性能特点,为新产品的设计和开发提供参考。
当出现质量问题时,检测报告可以作为问题诊断的重要依据,帮助企业快速准确地找出问题所在,采取有效的解决措施。